- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Produksjonsprosess for tørrpose: Fra materialkutting til RF-sveising
Sealock produserer tørre poser for OEM- og grossistkjøpere ved hjelp av 27,12 MHz radiofrekvenssveising, og prosessen er verdt å forstå fordi den forklarer hvorfor to poser laget av identisk stoff fungerer helt annerledes. En tørrposes vanntetting kjøpes ikke med materialet - den lages på produksjonslinjen, i det øyeblikket sømmene er sveiset. Dette går gjennom hele produksjonssekvensen, med den tekniske detaljen som avgjør om sømmen holder.
1. Trinn 1: Materialiscenesettelse og skjæring
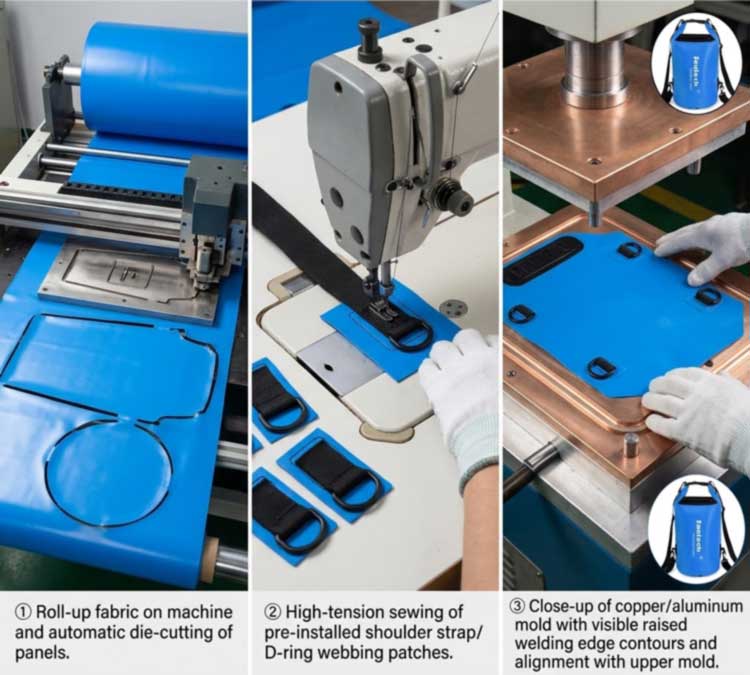
Produksjonen starter med ruller med belagt stoff —PVC presenningellerTPU-laminert nylon— iscenesatt og sjekket før noe kuttes. Innkommende inspeksjon har betydning her fordi belegginkonsistens, fuktighet i materialet og variasjon mellom fargemassene påvirker hva som skjer senere på sveisestasjonen.
Paneler blir deretter stemplet fra rullen av en automatisert kuttepresse til de nøyaktige designdimensjonene. Kuttepresisjon er det som holder en bulkkjøring jevn: et panel som er kuttet noen millimeter fra spesifikasjonen vil ikke sitte riktig under sveisedysen, og sveiselinjen driver med den. Det er også her materialeffektiviteten settes, siden hekking av paneler avgjør hvor mye av hver rull som blir produkt i stedet for avskåret.
2. Trinn to: Formontering av lastbærende deler
Før noe er forseglet, fester høyspenningsindustrisøm de bærende elementene - skulderseler, D-ringbånd, utvendige lommer og forsterkningspaneler - på flatpanelene.
Sekvensen her er bevisst, og det er en av detaljene som skiller en riktig konstruert veske fra en billig: søm skjerførden vanntette forseglingen er dannet, så ingen nål trenger noen gang gjennom den ferdige vanntette membranen. Alt som må festes til den forseglede kroppen etterpå - D-ringer, MOLLE-ankere, ventiler - sveises på forsterkningslapper i stedet for å sys gjennom huden.
3. Trinn tre: Die Setup
Hver posegeometri krever sitt eget verktøy. Sveisemønsteret er oversatt til en tilpasset dyse - typisk maskinert messing eller aluminium - med hevede kanter som definerer den nøyaktige formen på sveisesømmen. Dysen settes på platen og justeres til panelet.
Die design gjør mer enn å forme sømmen. Hevede kantprofiler kan maskineres for å produsere en rivtetning, der sveisen og trimmekanten dannes i samme operasjon, og dysens tilstand påvirker resultatet direkte: en dyse som har mistet flathet eller tatt opp forurensning gir ujevn trykk og energifordeling, som viser seg som et svakt punkt i en ellers god søm. Verktøykapasitet er også det som gjør at en fabrikk kan bygge en ny form i stedet for bare å fylle på eksisterende former - grunnlaget fortilpassede kapasiteter og strukturer.
4. Trinn fire: RF-sveising – hvordan sømmen faktisk dannes
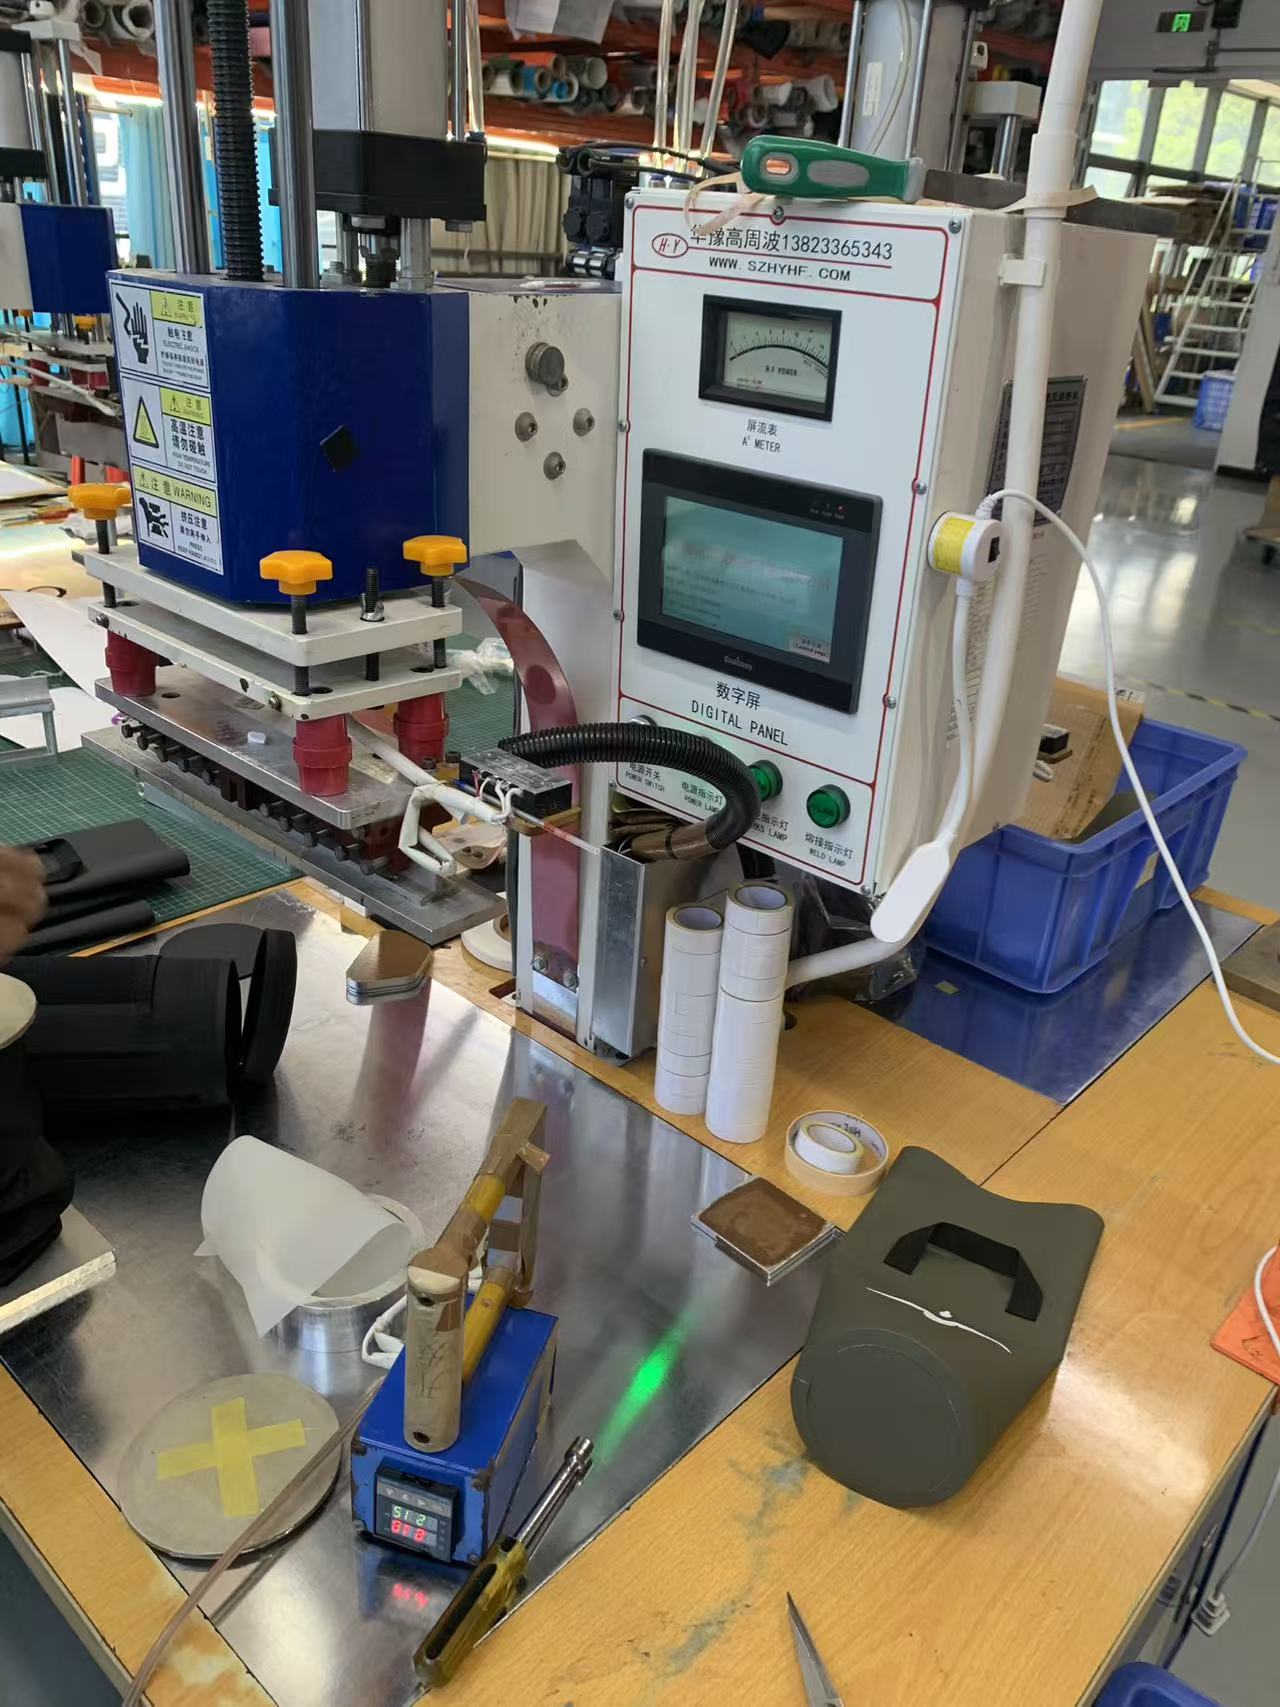
Dette er kjernen i prosessen. Radiofrekvenssveising - også kalt høyfrekvent eller dielektrisk sveising - forbinder termoplast ved hjelp av et elektromagnetisk felt i stedet for en ekstern varmekilde. Sekvensen har fire faser:
- Laster.Panelene er plassert mellom den øvre dysen og den nedre platen, med dysen som definerer sveiseformen.
- Trykk.En klemkraft bringer lagene i intim kontakt - uten den kan ikke den smeltede polymeren smelte sammen til en enkelt masse.
- RF-aktivering.En generator tilfører høyfrekvent energi på 27,12 MHz over elektrodene. Vekselfeltet får de polare molekylene i materialet til å svinge raskt, og den indre molekylære friksjonen genererer varmeinnimaterialet i stedet for å lede det inn fra overflaten.
- Avkjøling under trykk.Kraften stopper, men klemmen fortsetter mens sømmen stivner. Å slippe trykket for tidlig er en av de vanligste årsakene til en svak sveis.
Fordi varmen stammer fra materialet, når begge lagene fusjonstemperatur samtidig og binder seg til en kontinuerlig masse uten lim, løsemidler eller tråd. En korrekt utført RF-sveis er vanligvis like sterk som grunnmaterialet - og det er grunnen til at sømmen ikke er det svake punktet i en riktig bygget tørrpose.
5. Hvorfor RF-sveising, og hva den ikke kan sveise
RF-sveising fungerer bare på polar termoplast - materialer hvis molekyler reagerer på et elektromagnetisk felt. Dette inkluderer PVC, PU og TPU, TPU-belagte stoffer, EVA og visse kvaliteter av PET og nylon. Ikke-polare polyolefiner som polyetylen og polypropylen absorberer RF-energi dårlig og kan ikke RF-sveises uten RF-reaktive belegg eller bindelag; de trenger varmlufts-, hot-wedge- eller impulsmetoder i stedet.
At materialavhengighet er et spesifikasjonsproblem, ikke et triviapoeng: det er en grunn til at PVC og TPU dominerer kategorien tørrpose. For disse materialene produserer RF en sterkere søm enn varmluft, varm kile eller impulssveising, og det er derfor det er standarden for lufttette og væsketette produkter på tvers av bransjer – fra lastebildeksler og gummibåter til poser for medisinsk væske, der en hermetisk forsegling ikke er valgfritt.
6. Parametrene som bestemmer sveisekvaliteten
En sveis er produktet av fire innstillinger, validert for hvert materiale og tykkelse i stedet for satt én gang og glemt:
| Parameter | Hva den kontrollerer | Feilmodus hvis feil |
|---|---|---|
| RF kraft | Grad av intern oppvarming over tetningsområdet | For lavt: ufullstendig fusjon. For høy: gjennombrent, tynnende |
| Oppholdstid | Hvor lenge energi brukes | Kort: kald sveis. Lang: materialnedbrytning |
| Trykk | Intimitet av kontakt mellom lag | Lav: tomrom og kanaler. Overdreven: klem ut og en tynn, sprø søm |
| Avkjølingstid | Størkning under klemme | Slippes tidlig: sømmen trekkes fra hverandre før den setter seg |
Som et referansepunkt for skala, trekker forsegling av tynn PVC-film med noen få sekunders sveise- og avkjølingstid i størrelsesorden noen hundre watt over forseglingsområdet – tyngre presenninger og flerlagslaminater trenger vesentlig mer. Flere materialvariabler endrer disse innstillingene: myknernivå i PVC, fuktighetsinnhold, pigmenter og fyllstoffer, stoffveving og filmtykkelse endrer hvordan materialet absorberer energi. Dette er grunnen til at en fargeendring eller en ny stoffbatch ikke automatisk er nøytral for prosessen, og hvorfor sveiser blir re-kvalifisert i stedet for å antas.
7. Trinn fem: Avkjøling, trimming og sluttmontering
Sveisede paneler flyttes til en dedikert kjølingssone slik at bindingen stivner uten forvrengning, deretter trimmes posen for flash og snus. Den endelige monteringen passer til komponentene som fullfører produktet: lukkinger og spenner med rulletopp, glidelåser der spesifisert, stropper, håndtak, spyleventiler og gjennomsiktige vinduspaneler - som i seg selv er sveiset inn i kroppen som en del av den samme kontinuerlige huden. Maskinvare som bærer last er festet ved sveisede forsterkningslapper, slik at den vanntette membranen ikke er gjennomhullet.
8. Trinn seks: Testing før den sendes
Den sveisede sømmen er verifisert i stedet for antatt. Ved kjøringsstart utføres avtrekkingstester på prøvesveiser for å bekrefte at parametersettet produserer full fusjon – selve feilmodusen er diagnostisk, siden en søm som flasses rent ved grensesnittet indikerer utilstrekkelig binding, mens en som river gjennom grunnmaterialet viser at sveisen er sterkere enn stoffet rundt den.
Ferdige poser gjennomgår deretter full vannnedsenkingstesting mot den angitte IPX-klassifiseringen, sammen med en laboratorieserie som dekker lasttesting over 1500 sykluser på håndtak og ankre, 3000 forseglede glidelåssykluser på glidelåsmodeller, strekk- og bindingsstyrke, saltspray, friksjonsmotstand, fargefasthet og fargeforskjell. Hver batch kjører tre-trinns kontroll - IQC på innkommende stoff og maskinvare, IPQC på sveiser og prosesser på linje, OQC med AQL prøvetaking, batch nedsenkingstesting og signert gullprøvesammenligning - med SGS eller QIMA inspeksjon tilgjengelig, underkvalitetsstandarder brukt på tvers av hver produksjon.
9. Hvorfor sveisede takter sydd-og-tapet
En sydd søm skyver en nål gjennom det vanntette laget tusenvis av ganger, og er så avhengig av tape for å dekke hullene. Tape løfter med bøying, alder, varme og slitasje, og når det først gjør det, er hvert nålehull et inngangspunkt. En sveiset søm har ingen hull å dekke - de belagte lagene er smeltet sammen til ett materiale. For enhver veske som må overleve nedsenking i stedet for lett regn, er dette den avgjørende forskjellen, og det er grunnen til at sveiset konstruksjon er grunnlinjen for ekte vanntette produkter uavhengig av hvor godt ansiktsstoffet er.
10. Produkter bygget på denne prosessen
Modeller produsert på samme sveisede prosess, organisert etter type i stedet for prioritet:
| Bilde | Modell | Kapasitet | Materiale | Vurdering | Produktside |
|---|---|---|---|---|---|
|
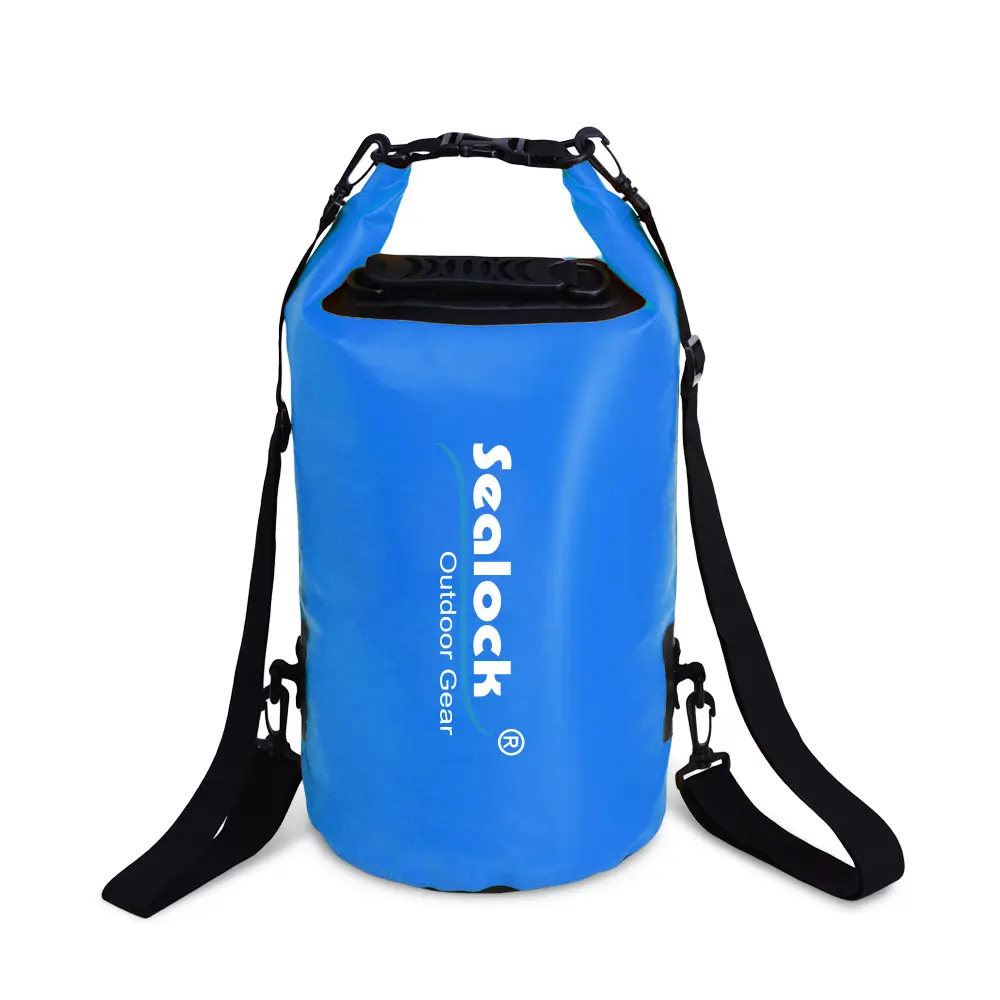
SL-D002 Dry Bag | 5–63L | 0,5 mm 500D PVC | IPX7 | Utsikt |
|
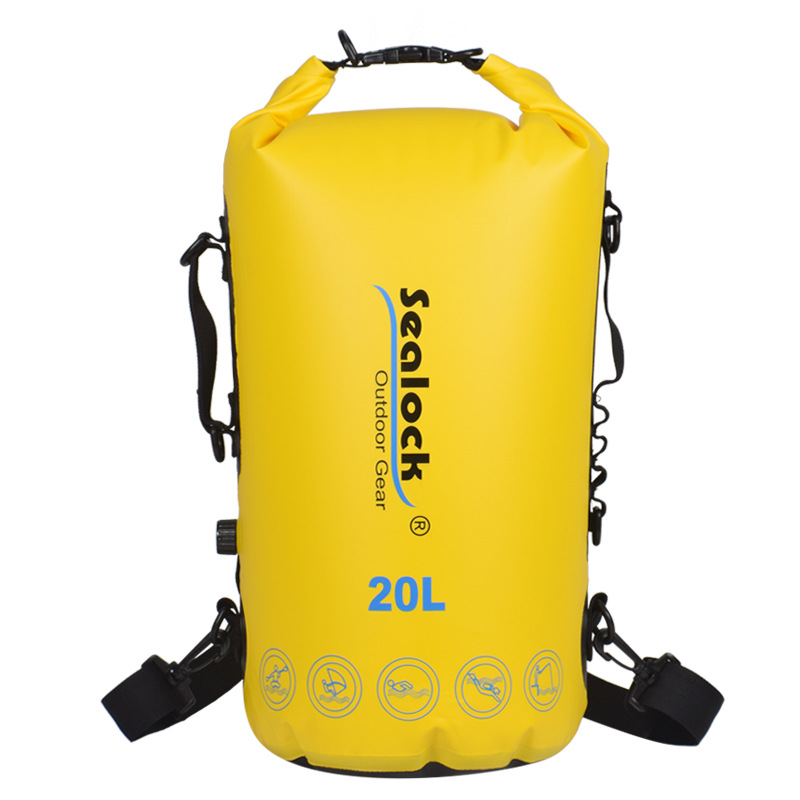
SL-E102 Ryggsekk Dry Bag | 15 / 20L | 500D PVC, dobbel tetning | IPX7 | Utsikt |
|
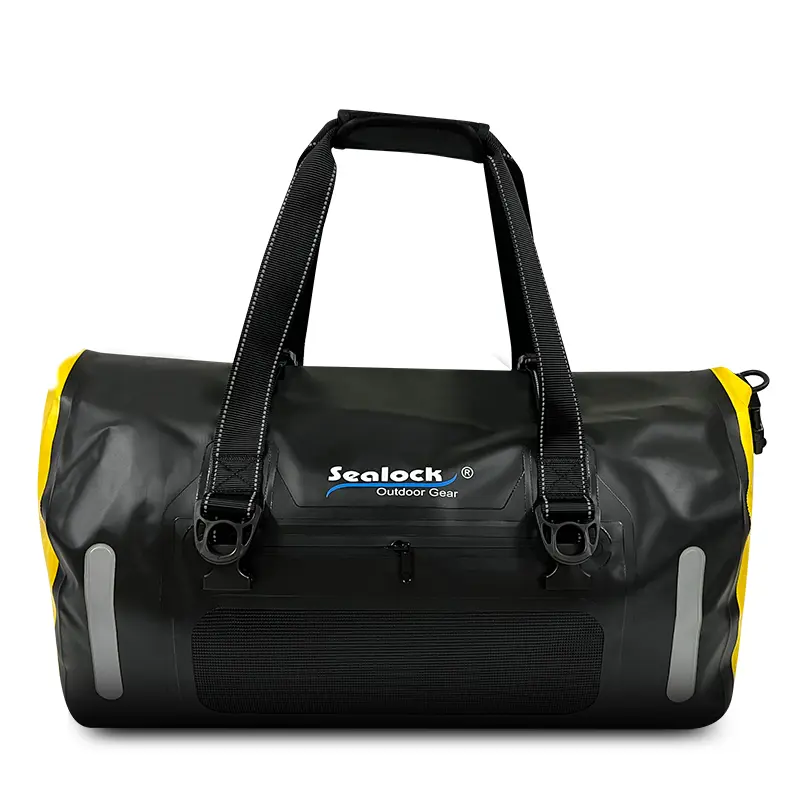
SL-K099 Duffel | 40 / 60L | 840D TPU | IPX7 | Utsikt |
|
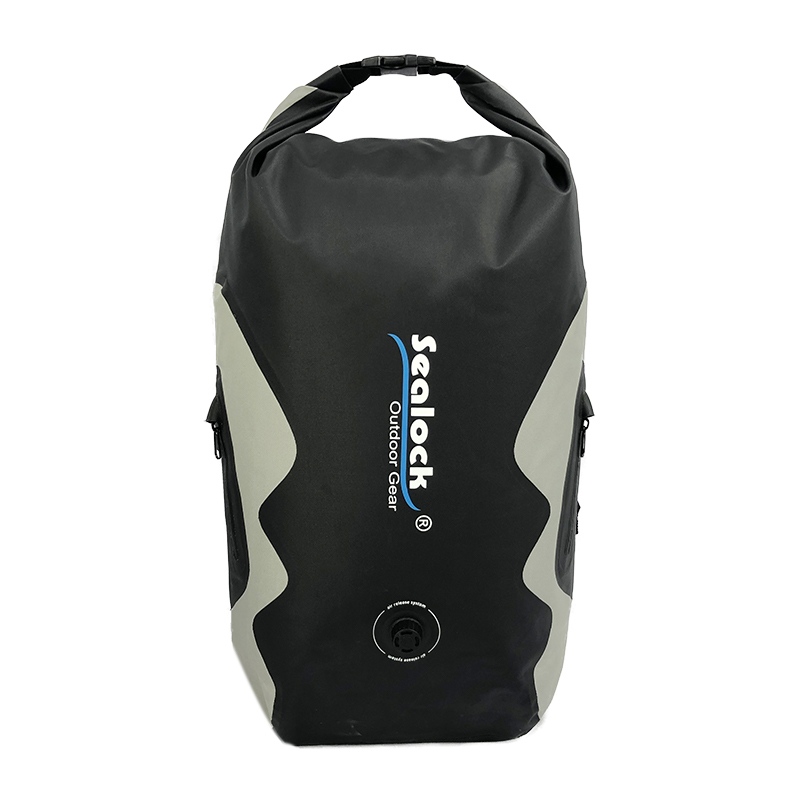
SL-E070 tørr ryggsekk | 25L | 420D TPU | IPX8 | Utsikt |
|
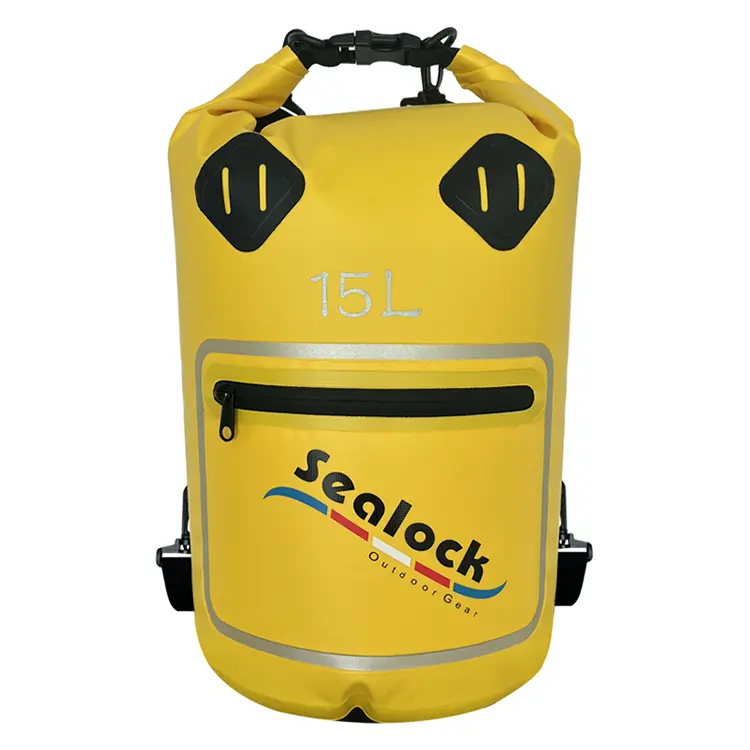
SL-D693 Wind Dry Bag | 15 / 20L | 500D PVC + PVC film | IPX7 | Utsikt |
|
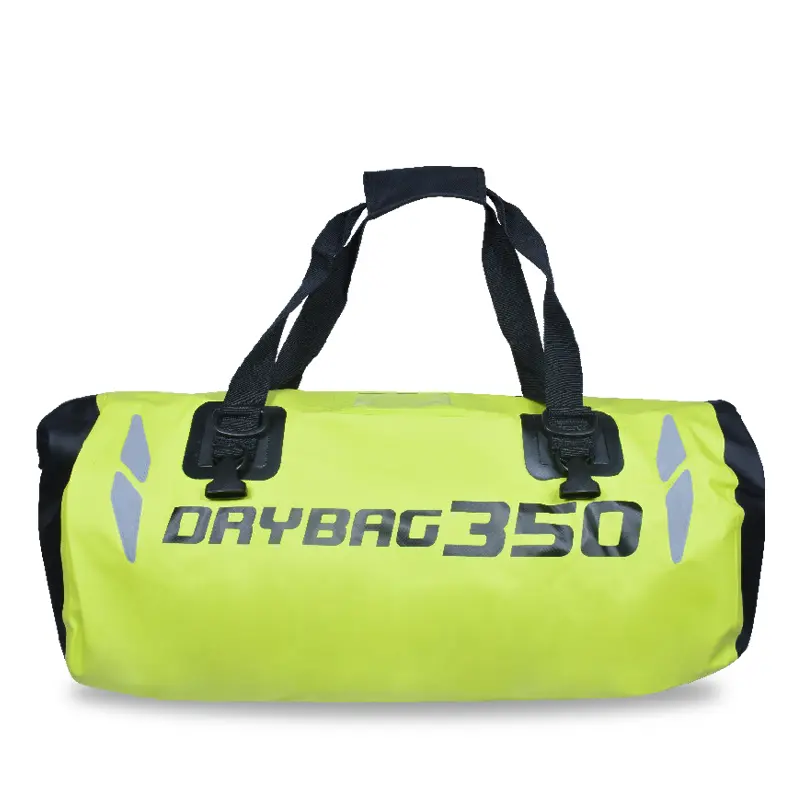
SL-C619 Motorsykkelveske | 35 / 50L | 500D PVC | IPX6 | Utsikt |
Full rekkevidde sitter undertørre poser, tørre ryggsekker, ogduffels. Grunnutvikling fra en skisse, prøve eller målspesifikasjon støttes – nye geometrier betyr nytt verktøy, som er en del av standard utviklingsvei i stedet for en hindring. MOQ 300 stk, prøver om 7–15 dager, bulk om 30–45 dager, fra Dongguan, Kina eller Ho Chi Minh-byen, Vietnam.
11. Vanlige spørsmål
Spørsmål: Hvorfor kan ikke polyetylen- eller polypropylenposen min RF-sveises?
A: Fordi disse polymerene er ikke-polare - deres molekyler reagerer knapt på det elektromagnetiske feltet, så nesten ingen intern varme genereres. De trenger RF-reaktive belegg eller bindelag, eller en annen metode som varmluft eller impulssveising. Dette er en kjernegrunn til at PVC og TPU dominerer sveisede vanntette poser.
Spørsmål: Hvor sterk er en sveisesøm sammenlignet med selve stoffet?
A: Riktig sveiset, sømmen er vanligvis like sterk som grunnmaterialet eller sterkere. I en avskallingstest river en god sveis gjennom basisstoffet i stedet for å skilles ved grensesnittet - hvis sømmen flasses rent fra hverandre, var parametrene feil.
Spørsmål: Vi endret farge og sveisene begynte å svikte - hvorfor skulle det skje?
A: Pigmenter og fyllstoffer endrer hvordan materialet absorberer RF-energi, det samme gjør myknernivå, fuktighetsinnhold og tykkelse. En ny farge eller stoffbatch kan kreve en annen kraft-, hvile- eller trykkinnstilling. Sveiser bør re-kvalifiseres med avskallingstester ved starten av kjøringen, ikke videreført under antagelsen om at "samme materiale" betyr "samme innstillinger."
Spørsmål: Er en teipet søm noen gang akseptabel på en vanntett pose?
A: For lett regnbeskyttelse kan det fungere, men ikke for nedsenking. Søm perforerer det vanntette laget tusenvis av ganger, og tapen som dekker disse hullene løftes med bøying, varme og alder. Hvis spesifikasjonen sier nedsenkbar, må den sveises.
Spørsmål: Hvorfor gir en tilpasset poseform kostnad og ledetid?
A: Hver geometri trenger sin egen maskinerte dyse, som er en engangskostnad for verktøy og et ledetidstrinn før prøvetaking kan begynne. Det er samme grunn til at en ny form har et høyere minimum enn en fargeendring på en eksisterende modell.
Spørsmål: Kan forskjellige materialer sveises til hverandre?
A: Kompatible polare materialer kan være - et gjennomsiktig PVC-filmvindu sveiset inn i en PVC-presenning er et rutineeksempel. Blanding av forskjellige polymerer, eller en polar med et ikke-polart materiale, er der bindinger svikter, så materialparing bekreftes på prøvetakingsstadiet.
Be om en prosessgjennomgang eller prøver
For en videovandring av sveiselinjen, sveisetestdata, prøver eller et fullstendig OEM/ODM-forslag,sende inn en forespørsel. Sealock svarer på anskaffelsesforespørsler innen 24 timer.